Вести

Који системи чине модерну линију за производњу бетонских блокова?

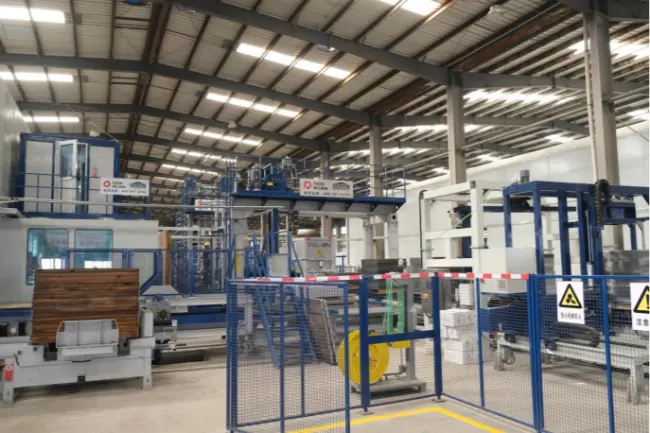
Савремена производна линија бетонских блокова састоји се од неколико међусобно повезаних система: складиштење и дозирање сировина, мешање бетона, транспорт материјала, обликовање блокова, руковање палетама, сушење, кубирање и паковање готовог производа и централизована контрола. Заједно, ови системи трансформишу агрегате, цемент, воду и друге одговарајуће материјале у готове бетонске блокове и производе за поплочавање кроз координисан производни процес.

Међутим, производна линија није само скуп машина инсталираних у истој фабрици. Сваки систем мора да ради компатибилном брзином, да рукује потребном запремином материјала и да задовољи производне захтеве следеће фазе. Високе перформансемашина за прављење блокова, на пример, не може да испоручи очекивани учинак ако миксер испоручује бетон преспоро или систем очвршћавања не може да обради обликоване производе на време.


За произвођаче који планирају нову фабрику или надоградњу постојећег објекта, разумевање како ови системи функционишу заједно је први корак ка избору правоглинија за производњу бетонских блокова.

1. Који су главни системи у линији за производњу бетонских блокова?

Комплетна производна линија се генерално може поделити на осам функционалних система. Тачна конфигурација зависи од циљаних производа, захтеваног излаза, нивоа аутоматизације, фабричког изгледа и плана улагања.

1.1 Систем складиштења и дозирања сировина

Сваки бетонски производ почиње од сировина. Њихов квалитет, конзистентност и пропорције директно утичу на својства готових блокова.

Типичан систем руковања и дозирања сировина укључује:

•Канте за складиштење агрегата за песак, дробљени камен и друге агрегате.

•Силоси за цемент за складиштење цемента.

•Пужни транспортери за пренос цемента у опрему за дозирање.

•Опрема за дозирање агрегата за мерење различитих фракција материјала.

•Јединице за дозирање воде и додатака за контролу бетонске мешавине.

Систем за дозирање мери потребне количине сваког састојка пре него што уђу у миксер. Прецизно одређивање пропорција помаже у одржавању доследних карактеристика мешавине од једне производне серије до друге.

За произвођаче који раде са локално доступним агрегатима или рециклираним материјалима, карактеристике материјала заслужују посебну пажњу. Садржај влаге, дистрибуција величине честица, сортирање и варијабилност материјала могу утицати на процес шарже.

Шта купци треба да узму у обзир?

Приликом оцењивања асистем за дозирање бетона за производњу блокова, узмите у обзир број типова агрегата, потребну тачност дозирања, капацитет складиштења и компатибилност са предвиђеним мешачем.

Ако фабрика планира да користи индустријске нуспроизводе као што су летећи пепео или челична шљака, конфигурација дозирања такође треба да узме у обзир њихове карактеристике руковања и захтеве за дизајн мешавине. Није сваки секундарни материјал погодан за сваки бетонски производ.

1.2 Систем за мешање бетона

Када се сировине измере, прелазе у систем за мешање.

Сврха ове фазе је да се цемент, агрегати, вода и други одобрени састојци равномерно распореде по смеши. За разлику од конвенционалних апликација за готове бетонске мешавине, многи процеси производње бетонских блокова користе мешавине бетона са релативно малим слијегањем или полусувим бетоном.

Систем мешања може укључивати:

•Мешалице за бетон од главног материјала.

•Фаце-мик миксери за производе који захтевају посебан површински слој.

•Платформе за мешање и опрема за храњење.

•Системи за дозирање воде и додатака.

•Транспортери или елеватори са кашиком за преношење мешаног бетона.

Неке производне линије такође укључују посебан систем за мешање пигмената за производњу обојених блокова за поплочавање и других декоративних производа од бетона.

Квалитет мешања утиче више од изгледа готовог блока. Недоследна мешавина може довести до варијација у дистрибуцији материјала, понашању сабијања, димензијама и чврстоћи производа.

Шта купци треба да узму у обзир?

Тхемиксер за бетон за машину за израду блокова треба изабрати према потребном производном циклусу, запремини серије, формулацији бетона и асортиману производа.

Такође је важно направити разлику између капацитета мешања наведеног у спецификацији и стварне количине употребљивог бетона који се испоручује у блок машину. Мешалица мора припремити и избацити материјал довољно брзо да подржи континуиране операције формирања.

1.3 Систем транспорта и дистрибуције материјала

Након мешања, свеж бетон се мора испоручити у машину за формирање без непотребних одлагања или сегрегације материјала.

Ово је улога система за транспорт и дистрибуцију.

У зависности од распореда производње, може укључивати:

•Тракасти транспортери за агрегат и мешани бетон.

•Елеватори за вертикални пренос материјала.

•Бетонски резервоари за пренос.

•Уређаји за дистрибуцију Фаце-мик и басе-мик уређаја.

•Оквири за храњење и механизми за дистрибуцију материјала.

За производњу двослојних блокова за поплочавање, основни материјал и материјал за лице могу захтевати одвојено мешање и довод.

Добро дизајниран транспортни систем одржава снабдевање материјалом синхронизованим са блок машином. Такође смањује непотребно ручно руковање и помаже у одржавању организованијег тока производње.

Овај део линије се понекад потцењује током планирања фабрике. Ипак, чак ни способна машина за мешање и калупљење не може да ради непрекидно ако трансфер материјала постане уско грло које се понавља.

Шта купци треба да узму у обзир?

Приликом планирања апотпуно аутоматска линија за производњу бетонских блокова, испитати растојање између мешалице и машине за формирање, капацитет транспортера, тачке преноса и број токова материјала.

Распоред треба да минимизира непотребне трансфере, а истовремено омогућава довољан приступ за инспекцију, чишћење и одржавање.

1.4 Систем за формирање главног блока

Машина за израду блокова је централна јединица за формирање производне линије. Припремљене бетонске мешавине претвара у производе дефинисаних димензија, облика и карактеристика површине.

Већина модерних аутоматских машина за бетонске блокове користи комбинацију система калупа, вибрација, хидрауличког притиска и контролисаног довода материјала за формирање бетонских производа.

Типичан систем формирања укључује:

•Главни оквир машине.

•Склопови калупа и главе за тамперовање.

•Вибрациони систем.

•Хидраулични систем.

•Систем за храњење материјала.

•Механизам за храњење и позиционирање палета.

•Електричне и аутоматске контроле.

Током производње, потребна бетонска мешавина се дистрибуира у шупљине калупа. Вибрације и притискање затим сабијају материјал у одређени облик производа. Свеже обликовани производи се затим преносе у следећу фазу.

Различите конфигурације калупа омогућавају једној машинској платформи да производи различите производе, у зависности од радног опсега машине и подешавања компатибилне опреме.

Уобичајене апликације укључују:

•Шупљи бетонски блокови.

•Чврсти бетонски блокови.

•Бетонски блокови за поплочавање.

•Ивичњак и ивичњак.

•Поплочачи за траву и пропусни поплочачи.

•Блокови за заштиту нагиба.

•Остали готови бетонски производи.

Технологија вибрација машине, дизајн калупа, распоред довода и радни параметри утичу на перформансе обликовања.

Шта купци треба да узму у обзир?

Приликом избора анаутоматска машина за израду бетонских блокова, не фокусирајте се искључиво на оглашено време циклуса.

Проверите стварне димензије производа, број производа по калупу, доступне конфигурације калупа, систем вибрација, максималну висину производа и компатибилност са намераваном бетонском мешавином.

Машина погодна за стандардне шупље блокове може захтевати различите алате или конфигурацију за производњу великих производа за поплочавање или специјализованих бетонских јединица.

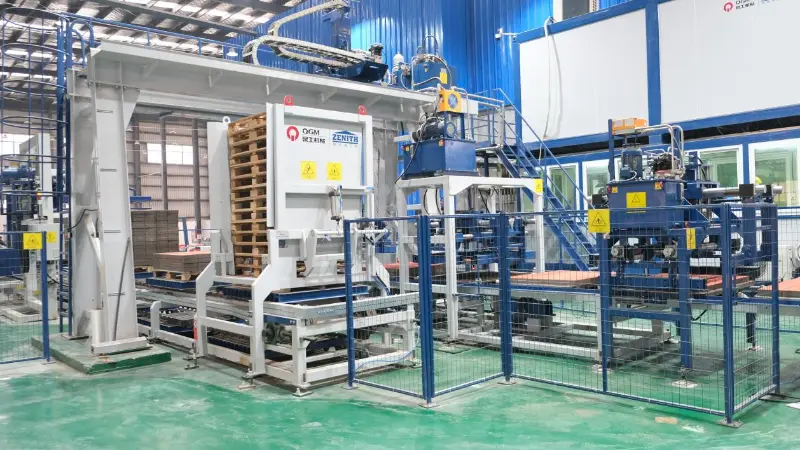
1.5 Систем за руковање палетама и циркулацију

Производне палете играју важну улогу у аутоматизованој производњи бетонских блокова.

Они обезбеђују потпорну површину током калуповања и носе свеже формиране производе кроз следеће фазе руковања и очвршћавања. У многим аутоматизованим производним линијама, исте палете круже назад до машине за формирање за поновну употребу.

Типичан систем руковања палетама може укључивати:

•Аутоматски додавачи палета.

•Уређаји за позиционирање палета.

•Транспортери са мокрим блоковима.

•Лифтови и спуштачи.

•Аутомобили за прсте или кола за трансфер.

•Повратне траке за празне палете.

•Опрема за сакупљање и пуферовање палета.

Процес циркулације генерално следи овај редослед:

①Празна палета се испоручује и поставља на блок машину.

②Свеже обликовани производи се преносе на палету.

③Палета и зелени блокови се померају према области очвршћавања.

④Након очвршћавања, готови производи се одвајају од палете.

⑤Празна палета се враћа у машину за формирање за други производни циклус.

Ово је континуирана петља, а не једносмерни транспортни процес.

Спецификације палета су такође важне. Димензије, равност, крутост, тежина и отпорност на поновљене вибрације треба да одговарају блок машини и опреми за руковање.

Шта купци треба да узму у обзир?

Приликом избора асистем за руковање палетама машина за бетонске блокове, процените број палета потребних за комплетан циклус циркулације, брзину преноса, материјал палета и начин руковања.

Недовољне количине палета могу да прекину производњу чак и када главна машина и опрема за сушење имају адекватан капацитет.

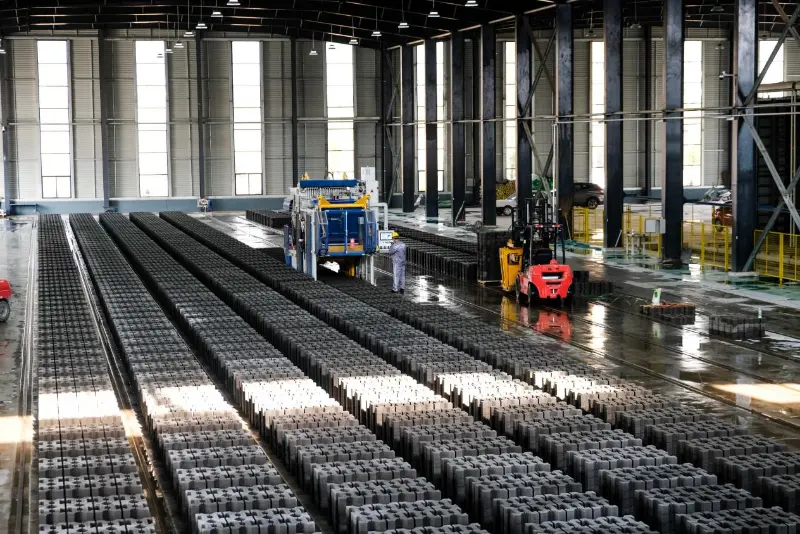
1.6 Систем очвршћавања и руковања зеленим блоковима

Свеже обликовани бетонски блокови нису одмах спремни за руковање, слагање или испоруку. Потребни су им одговарајући услови очвршћавања да би развили потребну снагу и издржљивост.

Систем очвршћавања управља кретањем, складиштењем и сушењем свеже формираних производа.

У зависности од обима производње и распореда фабрике, уобичајене конфигурације укључују:

Сталци за сушење

Свежи производи на палетама се преносе на за то предвиђене регалне позиције. Овај распоред организује простор за сушење и подржава систематску циркулацију палета.

Системи за сушење аутомобила прстима

Аутомобил за прсте преноси палете између производног подручја и позиција за сушење. Обично се користи у аутоматизованим производним линијама са организованим полицама за сушење или коморама.

Системи очвршћавања високог нивоа

Лифтови, колица за прсте и аутоматизовани уређаји за складиштење померају палете кроз површине за сушење на више нивоа. Ови системи могу помоћи да се искористи расположиви фабрички простор.

Подно или дворишно очвршћавање

Неки производни погони користе одређене подне површине за сушење и привремено складиштење производа. Овај приступ може укључивати више ручног руковања, у зависности од степена аутоматизације.

Одговарајући метод очвршћавања зависи од врсте производа, обима производње, расположивог простора, локалне климе и захтеване ефикасности руковања.

Вреди запамтити да очвршћавање није само операција складиштења. Температура, влажност, трајање очвршћавања и услови руковања производом утичу на развој чврстоће бетона.

Шта купци треба да узму у обзир?

Приликом оцењивања асистем очвршћавања бетонских блокова, погледајте даље од броја доступних места за складиштење.

Размотрите комплетан циклус циркулације палета, капацитет очвршћавања, услове околине, захтеве за руковање производом и како се осушене палете враћају у фазу истовара и кубирања.

Систем очвршћавања мора бити у стању да прилагоди излаз машине за формирање без стварања заостатка свежих производа.

1.7 Систем за кубирање и паковање готових производа

Након очвршћавања, бетонски производи се преносе у одељење за руковање готовим производима.

Основна сврха овог система је да одвоји производе од њихових палета, распореди их у стабилне хрпе и припреми их за складиштење или транспорт.

Типична опрема укључује:

•Аутоматски коцкице.

•Сепаратори блокова.

•Транспортери производа.

•Системи поврата палета.

•Машине за везивање или умотавање.

•Опрема за пренос готових производа.

Аутоматски систем коцкања распоређује осушене блокове у одређене конфигурације стеза. У зависности од дизајна опреме, такође може одвојити производе од њихових производних палета и вратити празне палете у циркулациони систем.

Опрема за паковање затим обезбеђује готове наслагаве за складиштење, руковање или испоруку.

За произвођаче који снабдевају дистрибутере, грађевинске извођаче и инфраструктурне пројекте, одељак готових производа је посебно важан. Лоше организовано слагање или руковање може оштетити производе након што заврше процесе формирања и сушења.

Шта купци треба да узму у обзир?

Приликом избора анаутоматски систем за коцкање и паковање бетонских блокова, потврдити његову компатибилност са димензијама производа, конфигурацијом стекова, захтевима за руковање и излазом главне машине.

Постоји мала вредност у повећању капацитета обликовања ако опрема за куцкање и паковање не може да обради готове производе упоредивом брзином.

1.8 Централизовани систем електричне контроле и аутоматизације

Коначни систем повезује различите производне фазе и координира њихов рад.

Модерне аутоматске производне линије обично користе контролне системе засноване на ПЛЦ-у, индустријске панеле на додир, сензоре и комуникационе мреже за управљање покретима опреме и производним секвенцама.

У зависности од конфигурације, контролни систем може да координира:

•Дозирање агрегата и дозирање материјала.

•Рад миксера и испуштање материјала.

•Исхрана и дистрибуција материјала.

•Блокирајте кретање машине и циклусе обликовања.

•Операције преноса и сушења палета.

•Руковање готовим производима.

•Праћење статуса опреме и прикупљање података о производњи.

Аранжман централизоване контроле помаже оператерима да надгледају производни процес из координисаног интерфејса уместо да самостално управљају сваком машином.

Могућности дигиталног надзора такође могу подржати планирање одржавања пружањем приступа информацијама о раду опреме и идентификовањем услова који захтевају пажњу.

Шта купци треба да узму у обзир?

Приликом оцењивања аПЛЦ контролни систем за аутоматску линију за производњу блокова, проверите контролну платформу, захтеве за комуникацију опреме, доступне оперативне податке, функције аларма и обим даљинског надзора.

Контролни систем такође треба да омогући одговарајући приступ за решавање проблема, подешавање параметара и рутинско одржавање.

2. Како ови системи раде заједно у комплетној производној линији?

Разумевање сваког система појединачно је корисно. Али за фабричког инвеститора, важније је питање како опрема функционише као један производни процес.

Типичан ток рада аутоматске производње бетонских блокова може се сажети на следећи начин:Складиштење сировина→ Батцхинг→ Мешање→ Преношење материјала→ Блоцк Форминг→ Палет Трансфер→ Лечење→ Цубинг→ Паковање→ Складиштење готовог производа

Празне палете се затим враћају у машину за формирање, завршавајући циклус циркулације. Свака фаза зависи од учинка претходне и следеће фазе.

На пример, ако системи за дозирање и мешање не могу да испоруче довољно бетона, блок машина ће можда морати да сачека материјал. Ако је пренос палета сувише спор, око машине се могу накупити свеже обликовани производи. Ако систему за очвршћавање недостаје довољан капацитет, цео ток производње може постати ограничен.

Због тога је укупни учинак акомплетна линија за производњу бетонских блокова треба оцењивати као координисани систем пре него упоређивањем појединачних спецификација машина.

Који систем има највећи утицај на производни капацитет?

Не постоји јединствен одговор за сваку фабрику.

Главна машина за блок успоставља способност формирања, али стварна производња зависи од капацитета и ритма рада целе линије.

Неколико фактора заслужују посебну пажњу:

•Дозирање и мешање: Може ли систем обезбедити довољно бетона у потребним интервалима?

•Формирање блока: Може ли машина постићи потребно време циклуса и количину производа по калупу?

•Циркулација палета: Да ли је доступно довољно палета за одржавање континуиране производње?

•Лечење: Да ли систем може да прихвати потребну количину зелених производа?

•Коцкање и паковање: Да ли се готови производи могу обрадити без стварања заостатка у низу?

Користан начин приступа избору опреме је да се идентификују потенцијално уско грло у свакој фази пре финализације конфигурације производне линије.

3. Како купци треба да изаберу праву линију за производњу бетонских блокова?

Није сваком произвођачу потребна потпуно аутоматизована фабрика великог капацитета. Права производна линија је она која одговара стварним производним захтевима пословања и може подржати његов будући развој без непотребних улагања.

Пре него што траже понуде, купци треба да разјасне неколико кључних фактора.

3.1 Дефинишите своје циљне производе

Почните са производима које намеравате да производите. Да ли углавном производите шупље блокове и пуне блокове за грађевинарство? Да ли планирате да производите блокове за поплочавање, ивичњаке, поплочаче за траву или декоративне бетонске производе?

За различите производе могу бити потребни различити калупи, формулације материјала, начини храњења и параметри обликовања.

Производну линију дизајнирану око јасно дефинисаног портфеља производа лакше је конфигурисати и проценити.

3.2 Израчунајте реалне производне захтеве

Немојте бирати машину само зато што се њен рекламирани капацитет чини привлачним. Уместо тога, израчунајте потребну дневну или сменску снагу на основу очекиваних поруџбина, радних сати, димензија производа и конфигурације калупа.

Замолите добављаче да разјасне:

•Димензије производа које се користе за прорачун капацитета.

•Број производа по калупу.

•Време циклуса машине.

•Очекивани радни сати.

•Претпоставке производње и услови рада.

•Било да се наведени излаз односи на главну машину или комплетну производну линију.

Ови детаљи чине поређења добављача значајнијим.

3.3 Процена сировина и локалних услова

Доступност сировина значајно варира између региона.

Неки произвођачи се углавном ослањају на природни песак и агрегате, док други користе одговарајуће индустријске нуспроизводе или рециклиране материјале као део својих бетонских формулација.

Климатски услови су такође важни. Високе температуре, влажност, падавине и сезонске промене могу утицати на складиштење материјала, контролу влаге, аранжмане за сушење и рад фабрике.

Погоданконфигурација постројења за производњу бетонских блокова стога треба да се заснива на стварним локалним условима производње, а не само на стандардном пакету опреме.

3.4 Изаберите одговарајући ниво аутоматизације

Аутоматизација треба да реши стварни оперативни захтев.

Полуаутоматска линија може бити погодна за произвођаче са нижим производним циљевима, расположивом радном снагом или ограниченим почетним инвестиционим буџетом.

Потпуно аутоматска производна линија може бити прикладнија када обим производње, разноликост производа, циркулација палета и управљање радом оправдавају виши ниво интеграције.

Када упоредите конфигурације, узмите у обзир комплетан обим улагања, укључујући руковање материјалом, циркулацију палета, сушење, кубирање, паковање и системе контроле.

3.5 Планирајте изглед фабрике пре наручивања опреме

Фабрички простор и распоред опреме утичу на проток материјала, руковање производом и будуће проширење.

Пре него што потврдите производну линију, прегледајте:

•Доступна фабричка површина и висина зграде.

•Приступ складиштењу и испоруци сировина.

•Основе опреме и захтеви за уградњу.

•Трасе транспортера и места преноса.

•Капацитет сушења и складиштења готовог производа.

•Захтеви за снабдевање електричном енергијом, водом и компримованим ваздухом.

•Приступ за одржавање и простор за потенцијално проширење.

Добро планиран распоред смањује непотребно кретање материјала и чини свакодневни рад лакшим за управљање.

4. Зашто је уравнотежена производна линија важнија од једне машине високих перформанси

Примамљиво је усмерити већину инвестиционог буџета на главну машину за прављење блокова. На крају крајева, то је највидљивији део опреме и центар процеса формирања.

Али производна линија је ефикасна само онолико колико је ефикасна њена најслабија оперативна карика.

Узмите у обзир фабрику са машином за ливење велике брзине, али миксером мале величине. Машина ће можда морати да сачека бетон. Друга фабрика може имати довољан капацитет мешања и формирања, али премало производних палета, што ограничава број производа који могу да се крећу кроз сушење.

Ово нису изоловани проблеми опреме. То су проблеми са конфигурацијом на нивоу система.

Уравнотежена производна линија треба да постигне три ствари:

Доследно снабдевање материјалом: Дозирање, мешање и транспорт морају да подрже производни ритам машине за формирање.

Континуирани промет производа: Напајање палета, руковање мокрим блоком, очвршћавање и враћање палете морају функционисати као координирана петља.

Одговарајући капацитет низводно: Коцкање, паковање и руковање готовим производом морају да иду у корак са количином осушених производа.

За купце, ово значи упоређивање комплетних производних конфигурација, а не посматрање цене или номиналног капацитета једне машине у изолацији.

5. Како КГМ приступа конфигурацији линије за производњу бетонских блокова

Када су основни системи и њихови односи јасни, следећи корак је идентификација произвођача опреме способног да усклади производну линију са стварним захтевима фабрике.

Са више од 40 година искуства у индустрији машина за бетонске производе,КГМ (Куангонг Мацхинери Цо., Лтд.)обезбеђује опрему за израду бетонских блокова и решења производних линија за произвођаче који опслужују различита тржишта и апликације производа.

КГМ је 2014. године у потпуности преузео немачку Зенитх Масцхиненфабрик ГмбХ, компанију са више од 60 година инжењерске историје у то време, и основао центар за технолошко истраживање и развој у Немачкој. Ово је донело немачку инжењерску експертизу у КГМ-ов шири развој опреме и производне могућности.

Уместо да сваки пројекат третира као идентичан пакет опреме, планирање производне линије треба да узме у обзир предвиђене производе, сировине, производне циљеве, фабрички распоред и потребан ниво аутоматизације.

5.1 Опције опреме за различите производне захтеве

КГМ-ов портфељ опреме укључује неколико серија машина дизајнираних за различите примене у производњи бетонских производа.

•ЗН серија: Потпуно аутоматске машине за прављење блокова са серво технологијом вибрација и флексибилним производним конфигурацијама.

•Т серија: Дизајниран за апликације за обликовање са више производа, са подесивим производним параметрима и конфигурацијама за различите бетонске производе.

•Серија ЗЕНИТХ: Решења опреме која су произвела немачки инжењеринг, укључујући успостављену вишеслојну производну технологију као што је ЗЕНИТХ 940.

Одговарајућа машина зависи од циљаних производа, захтеваног излаза, конфигурације калупа и производног процеса.

На пример, произвођач који се фокусира на више категорија блокова и производа за асфалтирање може дати приоритет флексибилним конфигурацијама калупа и подесивим параметрима вибрација. Пројекат који захтева вишеслојну производњу може проценити другачији концепт машине и аранжман за руковање материјалом.

5.2 Интеграција технологије обликовања са аутоматизацијом производне линије

Главна машина је само један део комплетног производног решења.

У зависности од конфигурације пројекта, планирање производне линије такође може укључивати опрему за дозирање и мешање, пренос материјала, руковање палетама, аранжмане за сушење, кубирање и повезане системе аутоматизације.

КГМ-ова Интеллигент Екуипмент Цлоуд Сервице Платформ пружа могућности управљања дигиталном опремом, укључујући праћење опреме на мрежи, даљинске надоградње, предвиђање и дијагнозу кварова, процене здравља опреме и извештаје о оперативном статусу.

Ове функције помажу произвођачима да приступе информацијама о раду опреме и подржавају систематичније управљање одржавањем.

За постројења која желе да побољшају видљивост производње, дигитални надзор може да допуни механичку и електричну аутоматизацију која је већ интегрисана у производни процес.

5.3 Конфигурација треба да почне са производним захтевима купца

Одговарајућа производна линија није нужно највећа или најаутоматизованија.

За нову фабрику, приоритет може бити успостављање практичног производног процеса са простором за будуће проширење. За постојећег произвођача, фокус може бити побољшање руковања материјалом, увођење додатних типова производа или надоградња одабраних фаза производње.

Када разговарају о пројекту са КГМ-ом, произвођачи треба да припреме информације о:

•Циљани бетонски производи и њихове димензије.

•Потребна производња по смени или дану.

•Доступне сировине и карактеристике мешавине.

•Фабричке димензије и услови локације.

•Жељени ниво аутоматизације.

•Постојећа опрема, ако пројекат укључује надоградњу.

Ове информације пружају кориснију полазну тачку за процену одговарајућегаутоматска линија за производњу бетонских блокова конфигурацију.

6. Завршне мисли: Изградите производни систем око вашег пословања

Савремена производна линија бетонских блокова је интегрисани производни систем. Руковање сировинама, дозирање, мешање, обликовање, циркулација палета, сушење, кубирање, паковање и аутоматизација доприносе коначном производном резултату.

За купце, најважнија одлука није једноставно коју машину за прављење блокова купити. То је како конфигурисати комплетан производни процес око производа које намеравају да производе, материјала који су им доступни и резултата који њихово тржиште захтева.

КГМ комбинује искуство у производњи бетонских блокова са својом серијом опреме ЗН, Т и ЗЕНИТХ да би служио различитим производним апликацијама.

Планирате нову фабрику бетонских блокова или надоградите постојећу производну линију? Контактирајте КГМ да бисте разговарали о вашим циљним производима, захтевима производње и конфигурацији опреме. Добро усклађен производни систем почиње разумевањем потреба ваше фабрике.

ФАКс

1. Која опрема је потребна за комплетну линију за производњу бетонских блокова?

Комплетна производна линија бетонских блокова обично укључује систем за складиштење и дозирање сировина, мешалицу за бетон, опрему за транспорт материјала, машину за израду блокова, систем за руковање палетама, систем за сушење, аутоматски коцку, опрему за паковање и централизовани контролни систем. Тачна конфигурација зависи од производног капацитета, асортимана производа и захтева аутоматизације.

2. Која је улога машине за израду блокова у производној линији?

Машина за израду блокова је централна јединица за формирање. Користи калупе, вибрације, пресовање и контролисано пуњење материјала за обликовање бетонских мешавина у производе као што су шупљи блокови, чврсти блокови, блокови за поплочавање и ивичњаци.

3. Зашто је систем очвршћавања важан у производњи бетонских блокова?

Очвршћавање омогућава свеже обликованим бетонским производима да развију потребну чврстоћу и издржљивост у одговарајућим условима. Правилно конфигурисан систем очвршћавања такође управља складиштењем производа, циркулацијом палета и кретањем зелених и осушених блокова кроз производну линију.

4. Да ли је свакој линији за производњу бетонских блокова потребна аутоматска руковања палетама и системи за кубирање?

Није нужно. Мања или полуаутоматска постројења могу користити ручно или виљушкарско руковање. Већи аутоматизовани објекти често укључују аутоматске додаваче палета, транспортере, системе за пренос сушења, коцке и опрему за паковање како би се смањило ручно руковање и координирало кретање производа.

5. Како да изаберем праву аутоматску линију за производњу бетонских блокова?

Почните тако што ћете дефинисати своје циљне производе, потребну производњу, доступне сировине, фабрички распоред и захтеве за аутоматизацију. Затим процените капацитет сваке фазе производње, укључујући дозирање, мешање, формирање, циркулацију палета, сушење и кубирање. Комплетна конфигурација треба да одговара вашим оперативним захтевима, а не да се ослања само на називни капацитет главне машине.

Повезане вести
Оставите ми поруку
X
Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића. Политика приватности
ОдбитиПрихвати